
Blog
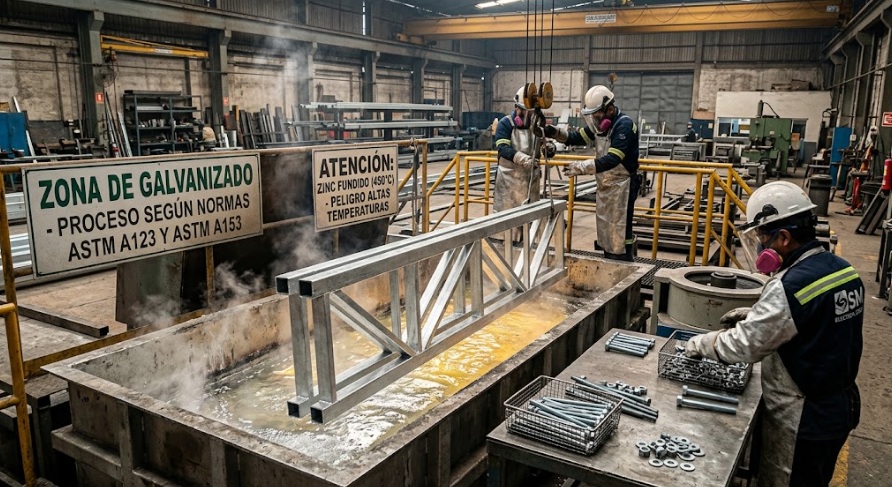
Proceso de Galvanizado en Caliente según Normas ASTM A123 y ASTM A153

Índice de Contenidos
- ¿Qué es el Galvanizado en Caliente y por qué es Vital?
- Fases Clave del Proceso de Galvanizado por Inmersión
- Diferencias Técnicas entre la Norma ASTM A123 y ASTM A153
- Tabla Comparativa: ASTM A123 vs. ASTM A153
- Importancia de la Sinergia Normativa en Sistemas Estructurales
- Aplicaciones Industriales y Criterios de Selección
- Componentes Galvanizados Certificados en Perú
El galvanizado en caliente por inmersión es el método de protección catódica y de barrera más eficiente para prevenir la degradación del hierro y el acero. Regido internacionalmente por las normas ASTM A123 y ASTM A153, este tratamiento termoquímico extiende la vida útil de las estructuras expuestas a ambientes de alta corrosividad atmosférica, industrial y marina.
A través de la reacción metalúrgica entre el zinc y el acero a altas temperaturas, se crean capas intermetálicas aleadas que ofrecen una resistencia mecánica superior frente al impacto, la abrasión y la oxidación.
Fases del Proceso de Galvanizado en Caliente
Para lograr un recubrimiento uniforme y una adherencia óptima conforme a los estándares ASTM, el material atraviesa cuatro etapas fundamentales:
- 1. Preparación de la Superficie y Limpieza Química:
- Desengrase: Eliminación de aceites y grasas mediante soluciones alcalinas.
- Decapado Ácido: Sumersión en ácido clorhídrico o sulfúrico para retirar la escama de laminación y óxidos.
- Flujado (Fluxing): Tratamiento con sal doble de cloruro de zinc y amonio para prevenir la reoxidación antes de la inmersión.
- 2. Inmersión en Crisol de Zinc Fundido:El componente se sumerge en un baño de zinc líquido con una pureza mínima del 98% a temperaturas entre 440 °C y 460 °C. Durante este paso se forman las capas de aleación Zinc-Hierro (fases Gamma, Delta y Zeta).
- 3. Enfriamiento e Inspección:La pieza se retira del crisol y se enfría en agua o aire. Al solidificarse, la capa externa (fase Eta) queda conformada por zinc puro, ofreciendo un acabado dúctil y altamente resistente a la intemperie.
Diferencias entre la Norma ASTM A123 y la Norma ASTM A153
Aunque ambas normativas rigen el galvanizado por inmersión en caliente, la diferencia principal radica en el tipo, tamaño y geometría del producto a procesar:
- Norma ASTM A123 (Standard Specification for Zinc Coatings on Iron and Steel Products):Aplica a productos fabricados con perfiles rolados, prensados o forjados, tubos rígidos, curvas conduit acero, canales strut, vigas y grandes estructuras de acero. Establece los requerimientos de espesor de masa por unidad de área según el grosor del material base.
- Norma ASTM A153 (Standard Specification for Zinc Coating on Iron and Steel Hardware): Aplica específicamente a piezas pequeñas, sujetadores, herrajes, abrazaderas strut, tuercas bushing, arandelas y otros elementos de fijación. que se centrifugan después de la inmersión para eliminar el exceso de zinc de las roscas. Incluye pernos, tuercas, arandelas, abrazaderas y conectores.
Tabla Comparativa: ASTM A123 vs. ASTM A153
| Criterio Técnico | Norma ASTM A123 | Norma ASTM A153 |
| Ámbito de Aplicación | Elementos estructurales y piezas de gran tamaño. | Piezas pequeñas, roscadas, herrajes y sujetadores. |
| Componentes Típicos | Canales, tuberías conduit, curvas condulet, vigas, rejas. | Pernos, tuercas con resorte, arandelas, abrazaderas strut. |
| Proceso Adicional | Drenado por gravedad y enfriamiento estandarizado. | Centrifugado post-inmersión (para despejar la rosca). |
| Espesor del Recubrimiento | Típicamente entre 45 µm y 100 µm (según espesor de pared). | Típicamente entre 43 µm y 86 µm (según el tipo de clase). |
| Control de Calidad | Adherencia, espesor continuo en grandes áreas y aspecto visual. | Tolerancia en roscas, continuidad y ausencia de rebabas. |
¿Por qué son importantes ambas normas en una instalación?
Un sistema anticorrosivo es tan fuerte como su punto más débil. Un error frecuente en proyectos de ingeniería es instalar estructuras principales bajo la norma ASTM A123 sujetas con pernos o fijaciones sin certificación ASTM A153.
La disparidad en el recubrimiento genera un par galvánico acelerado en las uniones roscadas, provocando la falla prematura del sistema completo. La integración de ambas normativas garantiza la continuidad de la masa de recubrimiento en todos los puntos del ensamblaje.
Aplicaciones del Galvanizado en Sectores Industriales
- Infraestructura Eléctrica y Telecomunicaciones: Canalizaciones rígidas, cajas condulet y soportería expuesta a la intemperie.
- Minería y Planta Pesada: Estructuras sujetas a ambientes ácidos, polvo abrasivo y humedad extrema.
- Sector Marítimo y Costero: Protección frente a la niebla salina y cloruros suspendidos en la atmósfera.
Suministro de Componentes Galvanizados Certificados en Perú
Para asegurar que sus proyectos cumplan con los estándares internacionales de durabilidad, es indispensable adquirir sistemas de canalización y soportería garantizados.
En SM Electrical Group, somos representantes exclusivos de Produit en Perú, marca líder en conductos rígidos galvanizados y accesorios conduit certificados bajo normativas ASTM y UL. Contamos con amplio stock, asesoría técnica especializada y cobertura nacional.
- Teléfono: (754) 296-6173
- Correo de Ventas: sales@smelectricalgroup.com
- Atención: Asesoramiento técnico en selección de materiales para proyectos de ingeniería e instalaciones industriales.